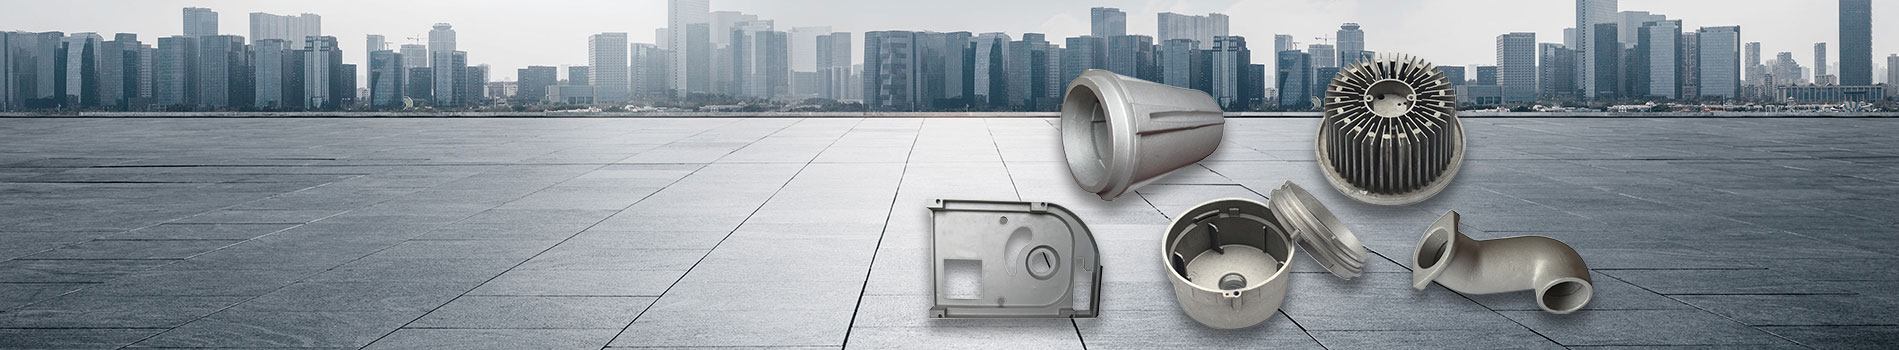
Como fabricante experimentado de fundición de aluminio,XuxingproporcionaFundición a presión a baja presiónSoluciones para aplicaciones industriales que requieren llenado de metal controlado, calidad constante y rendimiento mecánico confiable. Comprender este proceso ayuda a los ingenieros y equipos de compras a seleccionar el método de fabricación adecuado para componentes exigentes.
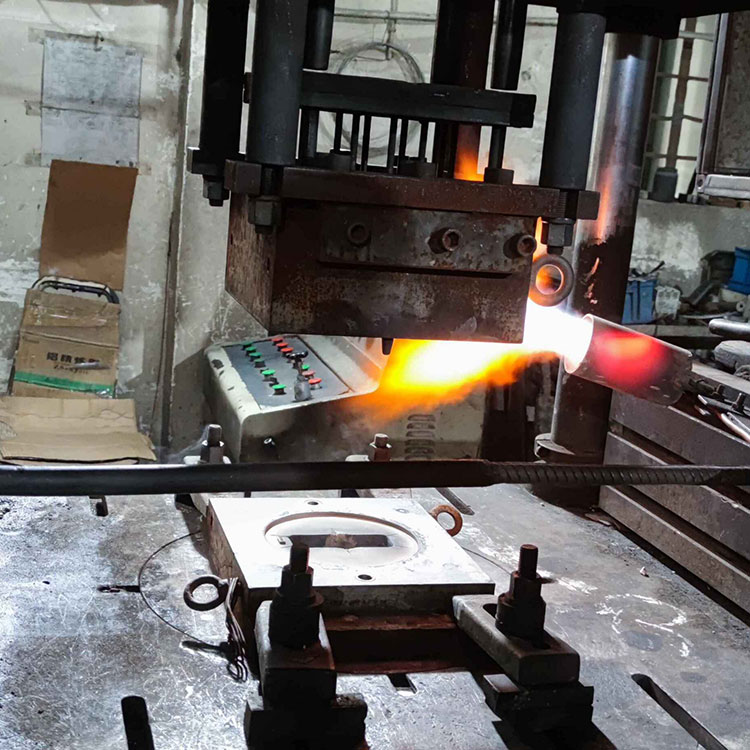
La fundición a presión a baja presión es un proceso de formación de metales que utiliza presión de gas controlada para empujar la aleación de aluminio fundido desde un horno de mantenimiento sellado a un molde permanente. A diferencia de la fundición por gravedad, este método permite un llenado controlado de abajo hacia arriba y una alimentación a presión continua durante la solidificación. Estas características ayudan a reducir la turbulencia, minimizar ciertos defectos de fundición, mejorar la utilización del material y respaldar la producción de componentes con propiedades mecánicas consistentes. Las aplicaciones comunes incluyen ruedas de automóviles, culatas de cilindros, componentes de motores, impulsores y piezas industriales. Esta guía explica cómo funciona el proceso, sus ventajas y limitaciones, la selección de materiales, el control de calidad y los factores que los compradores deben considerar al elegir un proveedor de fundición.
1. ¿Qué es la fundición a presión a baja presión?
2. ¿Cómo funciona el proceso de fabricación?
3. ¿Cuáles son las principales ventajas?
4. ¿Qué industrias utilizan la fundición a presión a baja presión?
5. ¿Qué materiales son adecuados?
6. ¿Cómo se compara con otros métodos de fundición?
7. ¿Qué determina la calidad de la fundición?
8. ¿Cómo se debe elegir un proveedor de fundición?
La fundición a presión a baja presión, comúnmente abreviada como LPDC, es una técnica de fundición en molde permanente en la que una presión de gas relativamente baja fuerza el metal fundido hacia arriba a través de un tubo ascendente y hacia una cavidad del molde. El metal llena la cavidad de forma controlada y permanece bajo presión mientras se solidifica.
Las aleaciones de aluminio se utilizan ampliamente en este proceso porque ofrecen una combinación útil de bajo peso, resistencia a la corrosión, conductividad térmica y resistencia mecánica. El proceso es particularmente adecuado para componentes que requieren integridad estructural y calidad de producción repetible.
A diferencia de la fundición por gravedad convencional, que depende principalmente de la gravedad para mover el metal fundido al molde, LPDC proporciona control activo sobre el proceso de llenado. En comparación con la fundición a presión a alta presión, generalmente utiliza velocidades de llenado más lentas y presiones de inyección más bajas.
Según la información sobre fundición a baja presión de Xuxing, controlar la temperatura del metal, la temperatura del molde, la velocidad de llenado y el tiempo de mantenimiento de la presión es esencial para obtener piezas fundidas de aluminio en buen estado.
El proceso de fundición a baja presión implica varias etapas coordinadas. Cada etapa influye en la densidad, la precisión dimensional, la condición de la superficie y las propiedades mecánicas del componente final.
La aleación de aluminio se funde y se lleva a una temperatura adecuada. Los operadores deben gestionar la limpieza y la temperatura del fundido para reducir el riesgo de inclusiones de óxido, porosidad relacionada con el hidrógeno y solidificación prematura.
El metal fundido se mantiene en un horno sellado debajo de la matriz. La presión de gas controlada, generalmente suministrada por aire comprimido o un sistema de gas inerte apropiado, empuja el metal hacia arriba a través de un tubo ascendente hacia la cavidad del molde.
El llenado de abajo hacia arriba ayuda a reducir la turbulencia asociada con el vertido incontrolado. El perfil de presión real depende de la aleación, la geometría del molde, la altura de elevación y los requisitos de los componentes.
Una vez que se llena la cavidad del molde, se mantiene la presión para ayudar a introducir metal líquido en las regiones que aún se están solidificando. La sincronización adecuada de la presión favorece la solidificación direccional y puede reducir los defectos relacionados con la contracción.
Una vez que la pieza fundida se ha solidificado lo suficiente, se libera la presión y se abre el molde. Se retira el componente y se realiza cualquier recorte, tratamiento térmico, mecanizado o acabado de superficie necesario.
Los métodos de inspección se seleccionan según la función de la pieza y los requisitos del dibujo. Cuando sea apropiado, se podrán utilizar mediciones dimensionales, inspección visual, pruebas mecánicas y exámenes radiográficos.
LPDC es valorado por su equilibrio entre control del flujo de metal, integridad de la fundición y eficiencia de producción. Entre sus principales beneficios se incluyen los siguientes.
Estos beneficios no son automáticos. Se deben controlar la limpieza de la aleación, el diseño del molde, la gestión de la temperatura, las condiciones de enfriamiento y el monitoreo del proceso para lograr los resultados requeridos.
La fundición a presión a baja presión se utiliza ampliamente para componentes de aluminio donde la resistencia, la consistencia dimensional y la calidad interna confiable son importantes.
Las aplicaciones típicas incluyen ruedas de aluminio, culatas de cilindros, componentes de motores, piezas de suspensión y componentes estructurales seleccionados. Estas piezas pueden requerir una combinación de peso reducido, resistencia a la fatiga y rendimiento confiable bajo cargas repetidas.
Los fabricantes de equipos industriales utilizan carcasas, impulsores y otros componentes de aluminio fundido que se benefician de un llenado controlado y una producción casi perfecta. Dependiendo del diseño, la fundición puede reducir el mecanizado requerido en comparación con la fabricación de una pieza enteramente sólida.
Los componentes de la bomba, los impulsores y las piezas relacionadas pueden beneficiarse del proceso cuando sus requisitos de geometría y aleación sean adecuados. Es posible que sea necesario realizar mecanizado y pruebas de presión o fugas adicionales para los componentes expuestos a fluidos o presión de funcionamiento.
Se pueden producir piezas fundidas complejas con pasajes internos utilizando núcleos de arena adecuados u otros sistemas de núcleos. Estas características permiten a los ingenieros crear geometrías que serían difíciles o costosas de fabricar únicamente mediante mecanizado.
Las aleaciones de aluminio se encuentran entre los materiales más comunes utilizados para LPDC. El grado apropiado depende de los requisitos de resistencia, ductilidad, resistencia a la corrosión, necesidades de tratamiento térmico y entorno operativo del componente.
| Material o aleación | Características típicas | Aplicaciones potenciales |
|---|---|---|
| Aleación de aluminio A356 | Buena moldeabilidad, resistencia a la corrosión y potencial para tratamiento térmico. | Ruedas de automóvil, componentes estructurales y piezas de maquinaria seleccionadas. |
| Aleaciones de aluminio Al-Si-Mg | Combinación útil de resistencia, moldeabilidad y respuesta al tratamiento térmico. | Componentes de ingeniería que requieren rendimiento mecánico. |
| Otras aleaciones de aluminio adecuadas | Las propiedades varían según la composición y las condiciones de procesamiento. | Piezas fundidas personalizadas diseñadas para requisitos de servicio específicos. |
El A356 se considera con frecuencia para aplicaciones que requieren un equilibrio entre resistencia y ductilidad. Sin embargo, la designación de la aleación por sí sola no garantiza las propiedades finales. La composición química, las condiciones de fundición, el tratamiento térmico y los resultados de la inspección influyen en el rendimiento.
Antes de la producción, los compradores deben confirmar con el fabricante la especificación exacta de la aleación, los estándares de materiales aplicables, las propiedades mecánicas requeridas y cualquier tratamiento posterior a la fundición.
Las diferentes tecnologías de fundición sirven para diferentes objetivos de producción. La mejor elección depende de la geometría del componente, la demanda anual, los requisitos de materiales, la inversión en herramientas y los niveles aceptables de defectos.
| Factor de comparación | Fundición a presión a baja presión | Fundición a presión a alta presión | Fundición a presión por gravedad |
|---|---|---|---|
| Relleno de metales | Presión controlada desde abajo | Inyección de alta velocidad bajo alta presión. | Impulsado principalmente por la gravedad. |
| Fortalezas típicas | Llenado controlado y potencial para fundiciones estructurales sólidas. | Alta velocidad de producción y formas complejas de paredes delgadas | Disposición de herramientas y procesos relativamente simples |
| Velocidad de producción | Generalmente moderado a lento | Generalmente rápido | Generalmente moderado |
| Utilización de materiales | A menudo favorable, dependiendo del diseño del molde. | Depende del diseño de los corredores y de las prácticas de reciclaje. | Depende del diseño de entrada y alimentación. |
| Tratamiento térmico | Posible para aleaciones adecuadas y piezas fundidas sólidas. | Limitado por la porosidad y las condiciones del proceso para algunas aplicaciones. | Posible para aleaciones y calidad de fundición adecuadas. |
| Aplicaciones típicas | Ruedas y piezas estructurales de aluminio. | Carcasas, soportes y componentes de gran volumen | Componentes generales de aluminio y piezas industriales. |
LPDC no es automáticamente superior a todas las alternativas. La fundición a presión a alta presión puede ser preferible cuando las prioridades son una producción rápida y paredes delgadas. La fundición a presión por gravedad puede ofrecer una ruta más sencilla para encontrar componentes adecuados. Los ingenieros deberían comparar todos los requisitos de fabricación en lugar de elegir un proceso basado en un parámetro.
Para una evaluación adicional, consulte los recursos de fabricación de fundición de aluminio de Xuxing y revise la idoneidad de las soluciones de fundición en molde permanente para la aplicación prevista.
La fundición confiable a baja presión depende de la interacción de las propiedades del material, el diseño de las herramientas, la gestión térmica y los controles de producción. Varios factores merecen especial atención.
Para componentes críticos, un plan de calidad puede incluir informes dimensionales, pruebas de dureza o tracción, examen metalográfico e inspección por rayos X. No todas las partes requieren todas las pruebas; El plan de inspección debe reflejar el plano, las condiciones de servicio y las especificaciones del cliente.
Seleccionar un proveedor implica más que comparar la cotización inicial. Los compradores deben verificar si el fabricante puede producir constantemente componentes que cumplan con las especificaciones técnicas y comerciales requeridas.
Xuxing, también conocida como Ningbo Yinzhou Xuxing Machinery Co., Ltd., describe sus capacidades de fabricación en fundición a baja presión de aleaciones de aluminio, fundición a presión por gravedad, fundición a presión de alta presión y fundición a presión de aleaciones de zinc. La empresa cuenta con más de 17 años de experiencia en fabricación y una capacidad de producción superior a 500 piezas por día. Los compradores deben confirmar la capacidad actual, el alcance técnico y los requisitos específicos del proyecto directamente con la empresa.
Para preparar una cotización precisa, proporcione al proveedor dibujos 2D o modelos 3D, requisitos de aleación, demanda anual, especificaciones de tolerancia, expectativas de acabado superficial y cualquier requisito de prueba o certificación.
El objetivo principal es producir componentes metálicos llenando un molde permanente con una aleación fundida bajo una presión de gas controlada. Este método puede mejorar la estabilidad del llenado, reducir ciertos defectos de fundición y respaldar la producción de piezas de aluminio con propiedades mecánicas consistentes.
Sí. La fundición a presión a baja presión se utiliza ampliamente para fabricar ruedas de aluminio porque el llenado y la alimentación a presión controlados pueden respaldar una buena integridad estructural y un rendimiento frente a la fatiga. La idoneidad final depende de la aleación, el diseño de la rueda, el tratamiento térmico y las pruebas de validación.
La fundición a baja presión utiliza una presión de gas relativamente baja para mover el metal fundido a un molde, generalmente desde abajo. La fundición a alta presión inyecta metal rápidamente a una presión mucho mayor. El LPDC se elige a menudo por su integridad estructural y aleaciones tratables térmicamente, mientras que el HPDC se elige con frecuencia para altas tasas de producción y piezas complejas de paredes delgadas.
Sí, las aleaciones de aluminio seleccionadas pueden someterse a un tratamiento térmico, incluido el tratamiento T6, si la calidad de la fundición y la composición de la aleación son adecuadas. El fabricante debe verificar el proceso, los parámetros de tratamiento y las propiedades mecánicas finales con las especificaciones del proyecto.
Los principales factores de costo incluyen el tamaño y la complejidad de los componentes, la selección de aleaciones, el diseño de herramientas, la cantidad de pedido anual, el tiempo del ciclo de producción, el mecanizado, el tratamiento térmico, la inspección y los requisitos de acabado. Proporcionar especificaciones técnicas completas ayuda a los proveedores a preparar una cotización más confiable.
Proporcione un dibujo de componente o modelo 3D, calidad del material, volumen anual estimado, dimensiones críticas, requisitos de superficie, necesidades de tratamiento térmico y criterios de inspección. Si la pieza es crítica para la seguridad o debe soportar cargas de presión o fatiga, indique claramente los requisitos de rendimiento relevantes.
La fundición a presión a baja presión ofrece a los fabricantes una forma práctica de producir componentes de aluminio con relleno de metal controlado, buena utilización del material y potencial para un rendimiento mecánico confiable. Su eficacia depende de seleccionar la aleación adecuada, optimizar el molde y el perfil de presión, controlar la solidificación y aplicar métodos de inspección adecuados. Para automoción, maquinaria industrial y otras aplicaciones exigentes, evaluar todo el proceso de fabricación es esencial para lograr una calidad constante y costes de producción competitivos.
Si busca piezas fundidas de aluminio personalizadas o compara procesos de fundición para un nuevo proyecto, Xuxing puede ayudarle a explorar opciones de fabricación adecuadas. Comparta sus dibujos, requisitos de materiales, cantidades objetivo y especificaciones de calidad para analizar los próximos pasos.Contáctenoshoy para solicitar una cotización y obtener más información sobre soluciones de fundición a presión a baja presión adaptadas a su aplicación.


